مشکلات رایج جوشکاری CO2
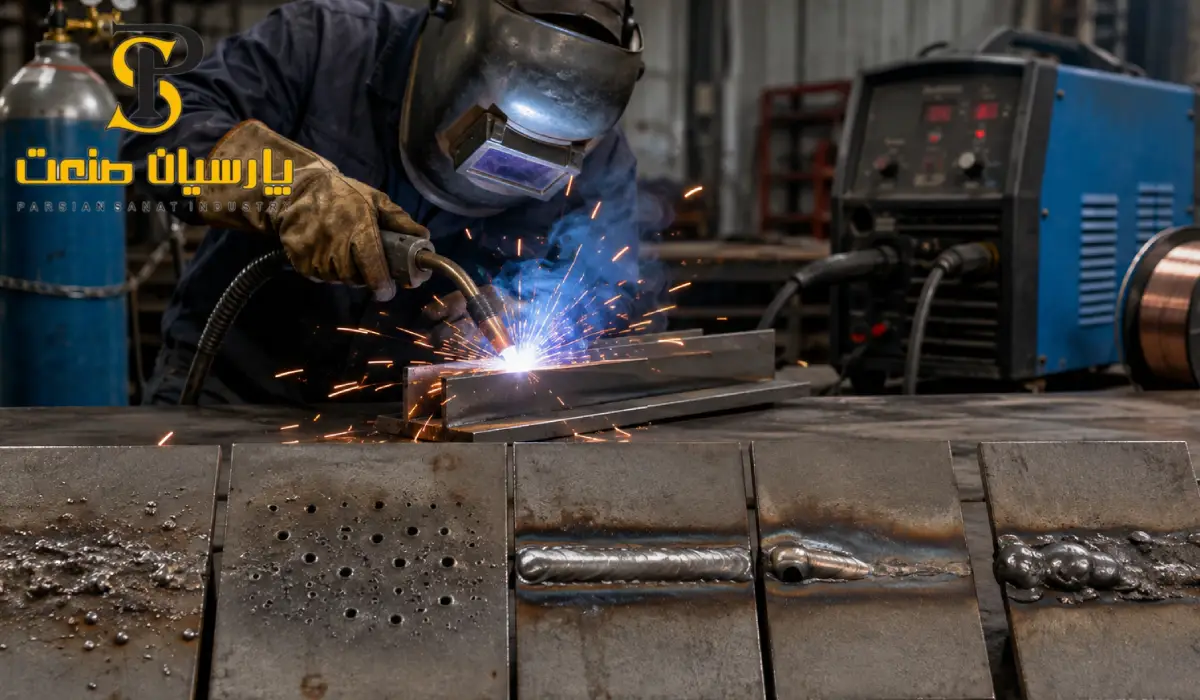
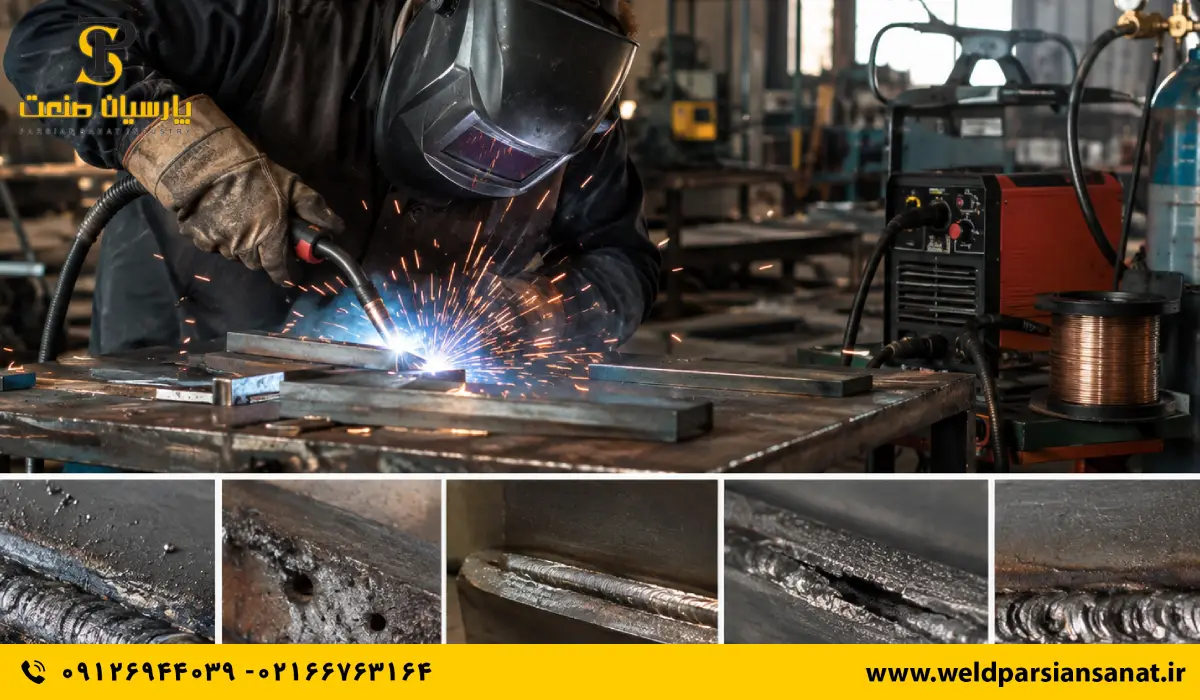
جوشکاری CO2 یکی از روشهای پرکاربرد برای اتصال قطعات فلزی است، اما تنظیم نادرست دستگاه یا استفاده نامناسب از تجهیزات میتواند باعث ایجاد عیوب مختلف در محل جوش شود. مشکلاتی مانند پاشش زیاد، تخلخل، نفوذ ناکافی، سوختگی ورق و ناپایداری قوس از رایجترین چالشها در این فرایند هستند. آشنایی با مشکلات رایج جوشکاری CO2 و شناخت علت هر عیب، به جوشکار کمک میکند کیفیت اتصال را افزایش داده و از دوبارهکاری و هدررفت مواد جلوگیری کند.
لیست مشکلات رایج جوشکاری CO2
جوشکاری CO2 یا MIG/MAG یکی از روشهای پرکاربرد برای اتصال قطعات فولادی در صنایع مختلف است. سرعت مناسب، امکان جوشکاری قطعات با ضخامتهای متفاوت و قابلیت استفاده در پروژههای صنعتی، این روش را به گزینهای محبوب تبدیل کرده است. با این حال، در صورت تنظیم نبودن دستگاه یا انتخاب نادرست سیم جوش، گاز محافظ و پارامترهای جوشکاری، عیوب مختلفی ایجاد میشود.
شناخت مشکلات رایج جوشکاری CO2 به جوشکار کمک میکند علت عیب را سریعتر پیدا کرده و کیفیت اتصال را افزایش دهد. در ادامه مهمترین مشکلات، دلایل ایجاد و روشهای برطرف کردن آنها را بررسی میکنیم.
پاشش زیاد در جوشکاری CO2
یکی از رایجترین مشکلات جوشکاری CO2، ایجاد پاشش یا Spatter در اطراف محل جوش است. پاشش زیاد علاوه بر کاهش ظاهر جوش، باعث افزایش زمان تمیزکاری و هدررفت سیم جوش میشود.
دلایل اصلی پاشش عبارتاند از:
- تنظیم نبودن ولتاژ و سرعت تغذیه سیم
- بیش از حد بودن یا کم بودن جریان جوشکاری
- فاصله نامناسب نازل تا قطعه کار
- کثیف بودن نازل یا تورچ
- تنظیم نادرست دبی گاز محافظ
- انتخاب نامناسب سیم جوش
برای کاهش پاشش باید پارامترهای دستگاه مطابق ضخامت قطعه و قطر سیم تنظیم شوند. تمیز نگه داشتن نازل و استفاده از تجهیزات سالم نیز اهمیت زیادی دارد.
ایجاد تخلخل یا Porosity
تخلخل به شکل حفرههای ریز درون یا روی سطح جوش دیده میشود. این مشکل معمولاً زمانی ایجاد میشود که گازهای محیط به حوضچه مذاب نفوذ کنند و کیفیت اتصال را کاهش دهند.
مهمترین علتهای تخلخل عبارتاند از:
| علت | راهکار پیشنهادی |
| دبی نامناسب گاز | تنظیم جریان گاز متناسب با شرایط کار |
| وجود آلودگی روی قطعه | تمیزکاری سطح پیش از جوشکاری |
| وزش باد | محافظت از محل جوش در برابر جریان هوا |
| گرفتگی نازل | تمیز کردن یا تعویض نازل |
| نشتی شیلنگ گاز | بررسی اتصالات و شیلنگ |
| رطوبت و آلودگی سیم | نگهداری صحیح سیم جوش |
نفوذ کم جوش
نفوذ ناکافی یکی دیگر از مشکلات رایج جوشکاری CO2 است که باعث میشود اتصال به اندازه کافی در عمق قطعه شکل نگیرد. این مشکل در قطعات ضخیم و اتصالاتی که استحکام بالایی نیاز دارند، اهمیت بیشتری دارد.
عوامل مؤثر در کاهش نفوذ شامل جریان پایین، سرعت حرکت بیش از حد، زاویه نامناسب تورچ و آمادهسازی نادرست لبههای قطعه است. برای رفع مشکل باید پارامترهای جوشکاری متناسب با ضخامت قطعه تنظیم شوند و در صورت نیاز، آمادهسازی مناسب لبهها انجام شود.
سوختگی یا Burn Through
در مقابل نفوذ کم، گاهی حرارت بیش از اندازه باعث سوراخ شدن یا سوختگی قطعه میشود. این مشکل بیشتر در ورقهای نازک دیده میشود.
علتهای متداول عبارتاند از:
- جریان یا ولتاژ بیش از حد
- سرعت حرکت بسیار پایین
- فاصله نامناسب تورچ از قطعه
- انتخاب نادرست پارامترها برای ضخامت ورق
در چنین شرایطی باید حرارت ورودی کنترل شده و سرعت حرکت تورچ با شرایط قطعه هماهنگ شود.
ناپایداری قوس الکتریکی
قوس ناپایدار میتواند باعث تغییر صدای جوش، پاشش زیاد و ایجاد جوش نامنظم شود. این مشکل ممکن است از تنظیمات دستگاه، وضعیت سیم جوش، اتصال کابلها یا آلودگی سطح قطعه ناشی شود.
بررسی موارد زیر میتواند به پیدا کردن علت کمک کند:
- وضعیت سیم جوش و مسیر عبور آن
- تمیزی نازل و تورچ
- اتصال صحیح کابلها
- تنظیم سرعت تغذیه سیم
- تنظیم ولتاژ متناسب با سرعت سیم
تغذیه نامنظم سیم جوش
اگر سیم جوش بهصورت روان و یکنواخت از تورچ خارج نشود، کیفیت جوش نیز تحت تأثیر قرار میگیرد. فشار نامناسب غلتکهای تغذیه، فرسودگی لاینر، وجود آلودگی در مسیر سیم یا تنظیم نادرست سیستم تغذیه از عوامل این مشکل هستند.
استفاده از سیم جوش مناسب و بررسی دورهای سیستم Wire Feeder میتواند از بسیاری از مشکلات تغذیه جلوگیری کند.
ترک خوردن جوش
ترک یکی از عیوب مهم جوشکاری است و نباید صرفاً به ظاهر آن توجه کرد. ترکیب نامناسب فلز پایه و سیم جوش، تنشهای زیاد، آمادهسازی نامناسب اتصال و شرایط حرارتی نامناسب میتوانند در ایجاد ترک نقش داشته باشند.
اگر ترک در جوش مشاهده شد، باید علت آن توسط فرد متخصص بررسی شود و صرفاً با پوشاندن ترک با یک لایه جوش جدید مشکل را برطرف نکرد.
ایجاد جوش نامنظم و ظاهر نامناسب
گاهی جوش از نظر ظاهری یکنواخت نیست و عرض یا ارتفاع گرده جوش در طول مسیر تغییر میکند. سرعت حرکت نامنظم دست، فاصله متغیر تورچ، تنظیم نبودن پارامترها و وضعیت نامناسب قطعه از عوامل مؤثر هستند.
نکات مهم برای جلوگیری از مشکلات جوشکاری CO2
برای کاهش عیوب جوشکاری میتوان چند نکته ساده اما مهم را رعایت کرد:
- سطح قطعه را پیش از شروع کار از زنگزدگی، روغن و آلودگی پاک کنید.
- سیم جوش را در شرایط مناسب و دور از رطوبت نگهداری کنید.
- نازل، تورچ و لاینر را بهصورت دورهای بررسی و تمیز کنید.
- دبی گاز محافظ را متناسب با شرایط کار تنظیم کنید.
- از قرار گرفتن محل جوش در معرض باد جلوگیری کنید.
- سرعت تغذیه سیم و ولتاژ را متناسب با ضخامت قطعه تنظیم کنید.
- از تجهیزات جوشکاری سالم و متناسب با پروژه استفاده کنید.
همچنین بخوانید:راهنمای خرید مانومتر آرگون
خرید تجهیزات جوشکاری CO2 از فروشگاه پارسیان صنعت
برای تهیه تجهیزات و ملزومات مورد نیاز جوشکاری CO2، انتخاب فروشگاهی که محصولات متناسب با نیازهای صنعتی و کارگاهی ارائه دهد اهمیت زیادی دارد. فروشگاه تجهیزات جوش و برش پارسیان صنعت مجموعهای از تجهیزات و ملزومات جوشکاری و برش را برای کاربردهای مختلف ارائه میکند. انتخاب صحیح تورچ، سیم جوش، نازل، تجهیزات گاز و سایر لوازم مصرفی میتواند در عملکرد بهتر دستگاه و کاهش عیوب جوشکاری مؤثر باشد.
جمع بندی
مشکلات رایج جوشکاری CO2 معمولاً به تنظیمات نادرست دستگاه، انتخاب نامناسب سیم جوش، مشکلات گاز محافظ، آلودگی سطح قطعه یا وضعیت نامناسب تجهیزات مربوط میشوند. پاشش زیاد، تخلخل، نفوذ کم، سوختگی ورق، ناپایداری قوس و تغذیه نامنظم سیم از مهمترین عیوبی هستند که ممکن است هنگام جوشکاری با CO2 مشاهده شوند.
با تنظیم صحیح پارامترها، آمادهسازی مناسب تجهیزات جوش co2 و نگهداری اصولی از دستگاه و تجهیزات، میتوان بخش زیادی از این مشکلات را کاهش داد و به جوشی تمیز، یکنواخت و مستحکم دست پیدا کرد.